

Schweizer Drehmaschinenbearbeitung
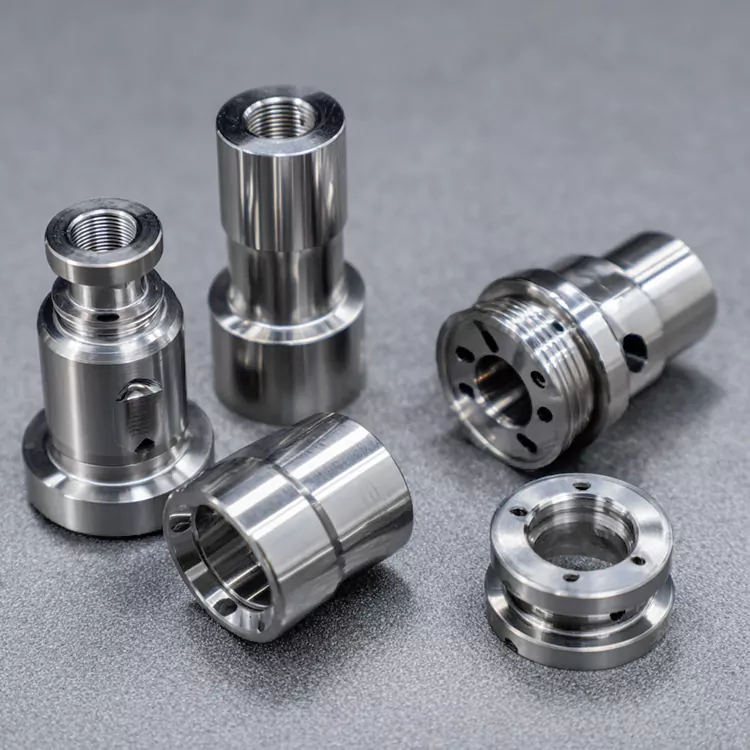
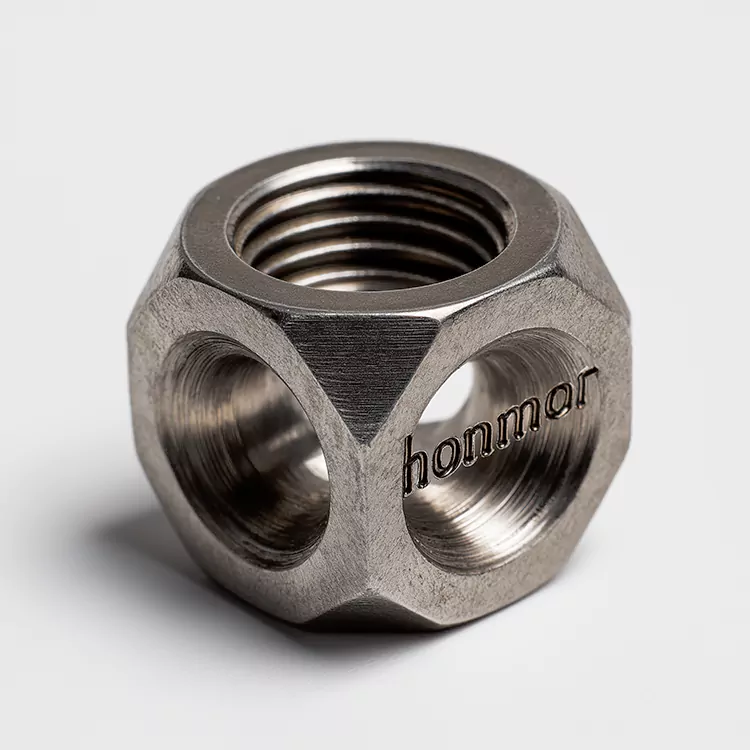
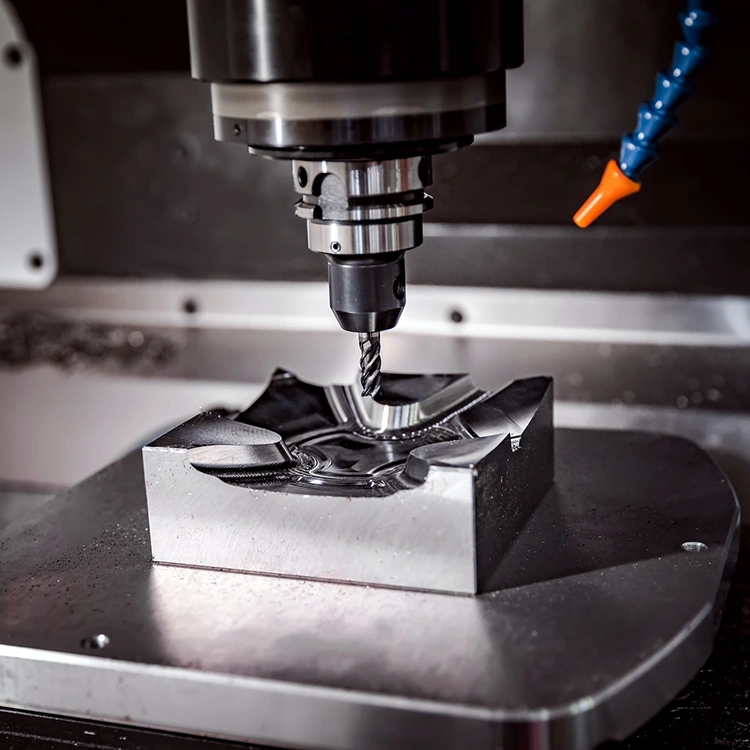
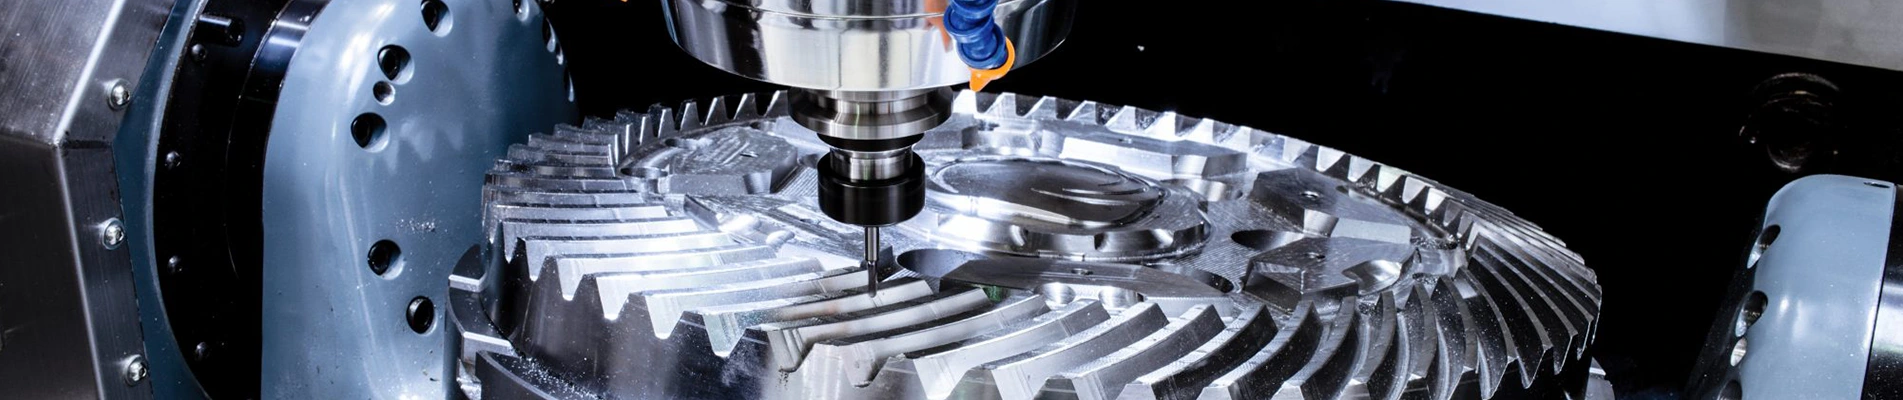
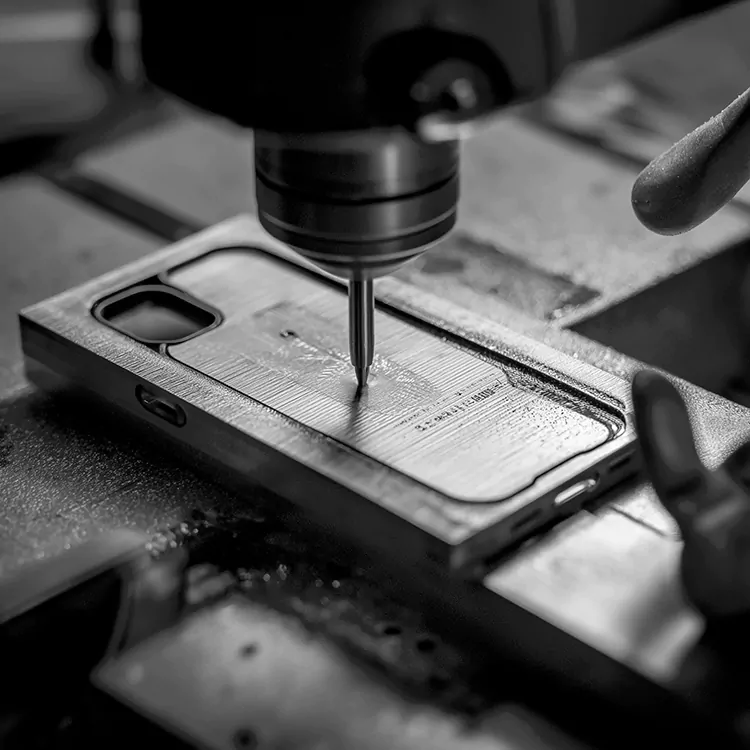
Die hochwertige Schweizer Drehmaschinenbearbeitung von Honmor ist ein hochpräzises CNC-Drehverfahren für kleine, schlanke Bauteile. Honmor hilft seinen Kunden mithilfe dieser Technologie bei der Anpassung, Bestellung und Beschaffung von Teilen für die Medizin-, Elektronik-, Automobil- und Uhrenbranche. Es verwendet eine Drehmaschine mit beweglichem Spindelstock, um eine Toleranz von ±0,01 mm zu erreichen und eine Mehrprozessbearbeitung zu integrieren, um Spannfehler zu vermeiden. Honmor hält sich strikt an die Standards der ISO 9001/13485, die eine zuverlässige globale Beschaffung für den Bedarf an Präzisionsteilen gewährleistet.
Die maßgeschneiderte Schweizer Drehmaschinenbearbeitung von Honmor bezieht sich auf einen speziellen CNC-Drehprozess, bei dem Drehmaschinen mit beweglichem Spindelstock (Schweizer Drehmaschinen) zur Herstellung hochpräziser Komponenten mit kleinem Durchmesser verwendet werden – typischerweise mit schlanken Geometrien (Verhältnis von Länge zu Durchmesser bis zu 60:1) und komplexen Merkmalen (Mikrolöcher, Gewindeabschnitte, konische Spitzen). Im Gegensatz zu herkömmlichen Drehmaschinen mit festem Spindelstock (die bei schlanken Teilen zu Durchbiegungen neigen) verwendet dieser Prozess eine feste Führungsbuchse, die das Werkstück in der Nähe der Schneidwerkzeuge stützt, wodurch Vibrationen minimiert und äußerst enge Toleranzen gewährleistet werden können. Honmor führt die Bearbeitung auf fortschrittlichen Langdrehmaschinen durch, die mit angetriebenen Werkzeugen und Mehrachsenverbindungen ausgestattet sind und die einmalige Fertigstellung von 6 bis 12 Merkmalen ohne Nachbearbeitung ermöglichen. Zu den gängigen Materialien gehören Edelstahl 316L in medizinischer Qualität, leicht zu schneidendes Messing C36000, Titanlegierung Ti-6AI-4V und technischer Kunststoff PEEK. Darüber hinaus werden alle Verarbeitungsvorgänge in einer thermostatischen Werkstatt durchgeführt, um thermische Verformungen zu vermeiden. Somit ist Honmor in der Lage, Produkte bereitzustellen, unabhängig davon, ob Kunden kleine Chargen von Langdrehmaschinenteilen individuell anpassen oder große Chargen von Komponenten (z. B. elektronische Anschlussstifte) kaufen möchten. Honmor ist in der Lage, maßgeschneiderte Lösungen bereitzustellen, die ein Gleichgewicht zwischen Präzision, Effizienz und Materialleistung erreichen und so den Beschaffungsprozess effektiv vereinfachen.
Kernvorteile
Extrem enge Toleranzen für Präzisionsanwendungen
Dadurch können Toleranzen von bis zu ±0,01 mm und eine Konzentrizität von weniger als 0,08 mm erreicht werden, was für Teile, die eine präzise Passung erfordern, von entscheidender Bedeutung ist. Honmor nutzt dieses Verfahren, um medizinische Biopsienadeln aus 316L-Edelstahl für einen europäischen Medizingerätekunden herzustellen. Die Nadeln hatten eine Winkeltoleranz der konischen Spitze von ±0,1° und eine Positionstoleranz des Innenlumens von ±0,15 mm, die eine genaue Gewebeentnahme ohne Verletzung des Patienten gewährleisten. Im Vergleich zur herkömmlichen Drehbearbeitung können mit diesem Verfahren Montagefehler um 80 % reduziert werden, was besonders für hochwertige Teile wie elektronische Sensorstifte oder Uhrwerkskomponenten geeignet ist.
Effiziente Multiprozessintegration
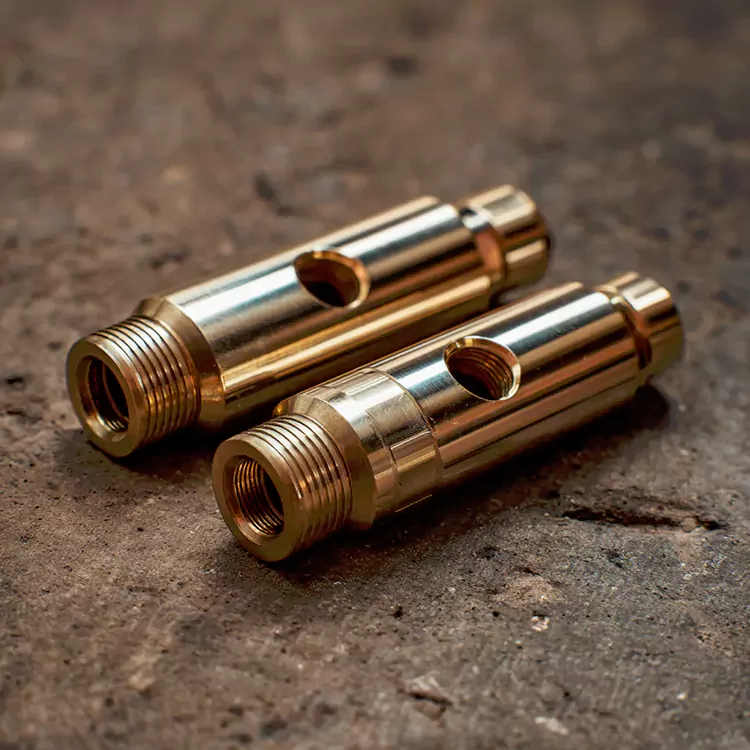
Langdrehmaschinen verfügen über ein integriertes Design mit angetriebenen Werkzeugen und mehreren Achsen, wodurch sie in der Lage sind, Drehen, Fräsen, Bohren und Gewindeschneiden in einer Aufspannung durchzuführen und kumulative Fehler durch wiederholtes Spannen zu vermeiden. Beispielsweise benötigte ein chinesischer Elektronikkunde USB-C-Anschlussstifte aus Messing (0,6 mm Durchmesser) mit 3 Mikrolöchern (0,15 mm Durchmesser) und einem Gewindeabschnitt: Der Drehbearbeitungsprozess von Honmor fertigte jedes Teil in 45 Sekunden, verglichen mit 2 Minuten bei herkömmlichen Drehmaschinen (die 3 Spannschritte erforderten). Diese Effizienz verkürzt die Produktionszyklen bei komplexen Kleinteilen um 50 % und hilft Kunden, enge Markteinführungsfristen einzuhalten, wenn sie in großen Mengen bestellen oder beziehen.
Hervorragende Bearbeitbarkeit schlanker Teile
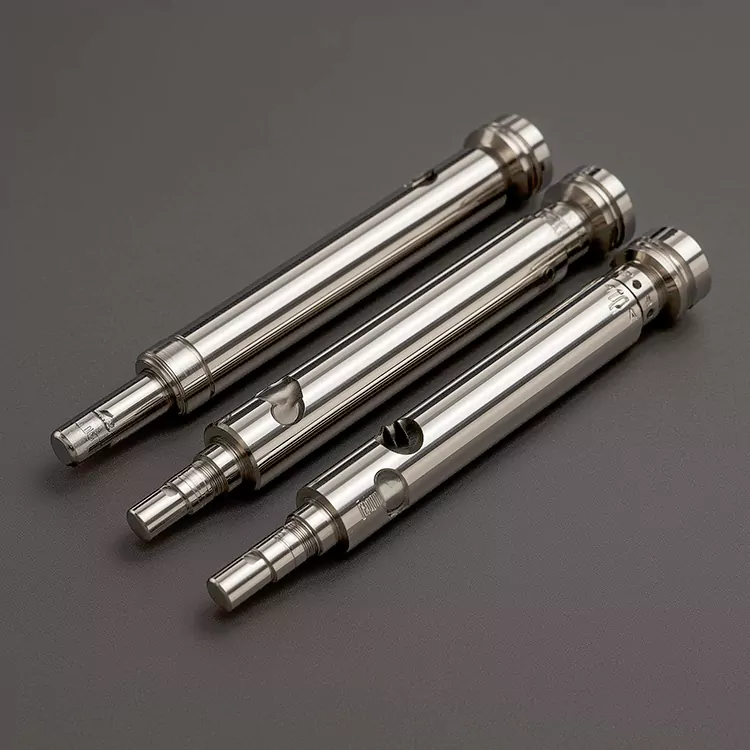
Die darin enthaltene Führungsbuchse löst das Durchbiegungsproblem herkömmlicher Drehmaschinen bei der Bearbeitung schlanker Teile (Längen-zu-Durchmesser-Verhältnis >30:1). Honmor verarbeitete mit diesem Verfahren Automobil-Sensorwellen aus Messing mit einem Durchmesser von 0,8 mm und einer Länge von 40 mm (L/D = 50:1). Jede Welle hatte eine Geradheitstoleranz von ±0,002 mm ohne Biege- oder Vibrationsspuren. Für Kunden, die lange und dünne Teile benötigen (z. B. medizinische Katheterschäfte, Einspritzdüsenstifte für Kraftfahrzeuge), ist dies die einzig praktikable und stabile Lösung zur Gewährleistung der Dimensionsstabilität, was hilfreich ist, um kostspieligen Teileausschuss aufgrund von Verformung zu vermeiden.
Starke Materialanpassungsfähigkeit
Honmors Prozess dieses Produkts ist in der Lage, eine breite Palette von Materialien zu verarbeiten, von weichen Metallen über harte, korrosionsbeständige Legierungen bis hin zu technischen Kunststoffen. Bei weichen Materialien reduzieren Hochgeschwindigkeitsschneidwerkzeuge (bis zu 3.000 m/min) die Bearbeitungszeit; Bei harten Legierungen behalten Werkzeuge aus kubischem Bornitrid (CBN) die Kantenschärfe bei, um Werkzeugverschleiß zu vermeiden. Honmor verwendete PEEK zur Herstellung medizinischer endoskopischer Führungsrohre mittels Swiss Lathe Machining – diese Teile hatten eine Toleranz von ±0,003 mm und hielten einer Hochtemperatursterilisation (Autoklavieren bei 121 °C) stand und erfüllten die ISO 13485-Standards. Diese Anpassungsfähigkeit ermöglicht es Kunden, verschiedene kleine Präzisionsteile von einem einzigen Lieferanten zu beziehen, was das Beschaffungsmanagement vereinfacht.
Technische Parameter
|
Parameterelement |
Einheit |
Honmor-Standardwert |
Anpassbares Sortiment |
Anwendungsbedeutung |
|
Bearbeitbare Materialien |
- |
Edelstahl 316L, C36000-Messing, Ti-6Al-4V, PEEK |
440C Edelstahl, 6061Al, POM, Ti-6Al-7Nb |
316L/Ti-6Al-4V: medizinisch; C36000: Elektronik; PEEK: Hochtemperatur |
|
Bearbeitungstoleranz |
mm |
±0,001 |
±0,0008 (Ultrapräzision) – ±0,003 (Standard) |
±0,0008: Uhrenteile; ±0,001: medizinische Geräte; ±0,003: Automobilsensoren |
|
Oberflächenrauheit |
µm (Ra) |
0.1 |
0,08 (Spiegelpolitur) – 0,8 (mattes Finish) |
0,08 μm: medizinische Kontaktteile; 0,8 μm: interne Strukturteile |
|
Mindestteildurchmesser |
mm |
0.08 |
0,05 - 0,5 |
0,05 mm: Mikroelektrodenstifte; 0,5 mm: Biopsienadeln |
|
Maximales Länge-Durchmesser-Verhältnis |
L/D |
50:1 |
30:1 - 60:1 |
60:1: Medizinische Katheterschäfte; 30:1: Kfz-Steckerstifte |
|
Produktionszyklus |
Sekunden/Teil |
30 - 120 |
15 (einfache Teile) - 240 (komplexe Teile) |
15s: Messingklemmen; 240er: Medizinische Teile aus Ti-6Al-4V |
|
Härtekompatibilität |
HRC |
≤60 |
≤20 (weiches Al) - ≤65 (hart 440C) |
≤20: Aluminiumteile; ≤65: verschleißfeste 440C-Teile |
Anwendungsfelder
Medizingeräteindustrie
Die Schweizer Drehmaschinenbearbeitung ist für medizinische Geräte mit Anforderungen an Miniaturisierung und Präzision von entscheidender Bedeutung, wie z. B. Führungsdrähte aus Edelstahl 316L, orthopädische Implantatschrauben aus Ti-6AI-7Nb und endoskopische Werkzeugschäfte aus PEEK. Die Führungsdrähte, die Honmor für ein amerikanisches Geräteunternehmen herstellte, verfügen über zwei Merkmale: eine Oberfläche mit Mikrorillen für eine reibungslose Gefäßnavigation und eine vergoldete Spitze für Röntgensichtbarkeit. Die Führungsdrähte haben den mehr als 10.000-fachen Biegetest ohne Ermüdungsversagen bestanden und erfüllen damit die Standards für medizinische Geräte der CE-Klasse III. Bei Implantatschrauben sorgen die von der Schweizer Drehmaschine von Honmor hergestellten Schrauben für eine präzise Passung zwischen Gewinde und Knochengewebe, wodurch die Implantatrevisionsrate um 15 % gesenkt werden kann.
Unterhaltungs- und Mikroelektronik
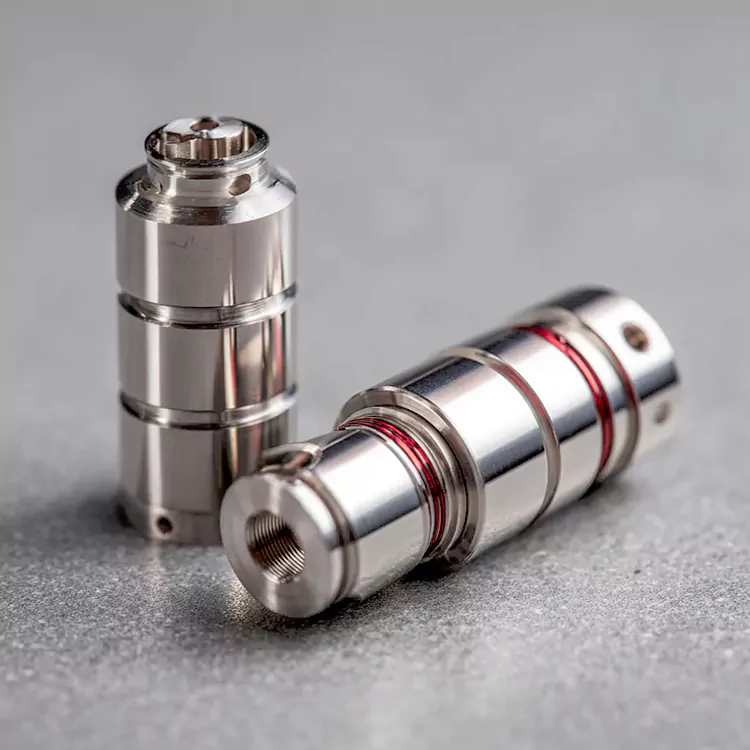
Im Bereich der Elektronik ist das Verfahren in der Lage, kleine Präzisionsteile wie USB4-Anschlussstifte aus Messing, Batterieklemmen für Smartwatches aus Aluminium und Sensorsonden aus 440C-Edelstahl herzustellen. Honmor stellte einst 500.000 Stück Messing-Anschlussstifte für ein südkoreanisches Unternehmen der Unterhaltungselektronik her. Diese Teile mussten eine Querrillentoleranz von ±0,01 mm aufweisen, um ein kompatibles Einstecken mit Kabeln zu gewährleisten. Darüber hinaus sorgt ihre verzinnte Oberfläche für eine stabile Leitfähigkeit. Aus den Rückmeldungen des Kunden geht hervor, dass die von Honmor hergestellten Teile nur eine Fehlerquote von 0,3 % aufweisen, was weit unter der 2 %-Rate des vorherigen Lieferanten liegt. Bei Smartwatch-Terminals wurden in diesem Prozess drei abgestufte Durchmesser mit einer strengen Toleranz von ±0,02 mm integriert, die perfekt zur geringen Dicke der Uhr passten.
Automobile und neue Energiefahrzeuge
Die Automobilindustrie verlässt sich auf Schweizer Drehmaschinen, um kleine Präzisionskomponenten wie NEV-Batterietemperatursensorwellen aus Edelstahl 304, Getriebeventilkerne aus 42CrMo und Kraftstoffeinspritzstifte aus Messing zu bearbeiten. Eine führende chinesische Marke für neue Energiefahrzeuge kaufte eine Reihe von Sensorwellen mit einer Spiralnut-Tiefentoleranz von ±0,03 mm, um eine genaue Temperaturkontrolle zu gewährleisten, und deren korrosionsbeständige Oberfläche der Belastung durch Batterieelektrolyt standhält. Diese Wellen weisen nach einem Haltbarkeitstest über 50.000 km keine Leistungseinbußen auf. Bei Getriebeventilkernen kann mit diesem Verfahren eine Positionstoleranz von ±0,02 mm erreicht und die Geräuschentwicklung um 12 % reduziert werden.
Beschaffungs- und Anpassungsprozess
● Bedarfskommunikation und Designoptimierung
● Angebot und Vertragsunterzeichnung
● Musterfertigung und Qualitätsprüfung
● Massenproduktion und weltweite Lieferung
Vorteile des Honmor-Service
Honmor verfügt über mehr als 12 Jahre Erfahrung und verfügt über offizielle Zertifizierungen wie ISO 9001, AS9100 und IATF 16949. Unser Werk bietet einen 24/7-Kundendienst und unterhält einen dreimonatigen Ersatzteilbestand, um den Bedürfnissen wiederkehrender Kunden gerecht zu werden. Produkte können innerhalb von sechs Monaten kostenlos ausgetauscht werden, um den Kauf- oder Bestellanforderungen der Kunden gerecht zu werden.
Verwandte Kategorie
Anfrage absenden
Kontaktinformation
-
Adresse
Bild 15#, 2. Industriezone, Dorf MaAnShan, Stadt Shajing, Bezirk Bao'an, Shenzhen, Guangdong, China
-
Tel
-
Email
For inquiries about Rapid Prototyping, CNC Machining Parts, Plastic Injection Parts or price list, please leave your email to us and we will be in touch within 24 hours.
Nachrichtenempfehlungen