Abstrakt
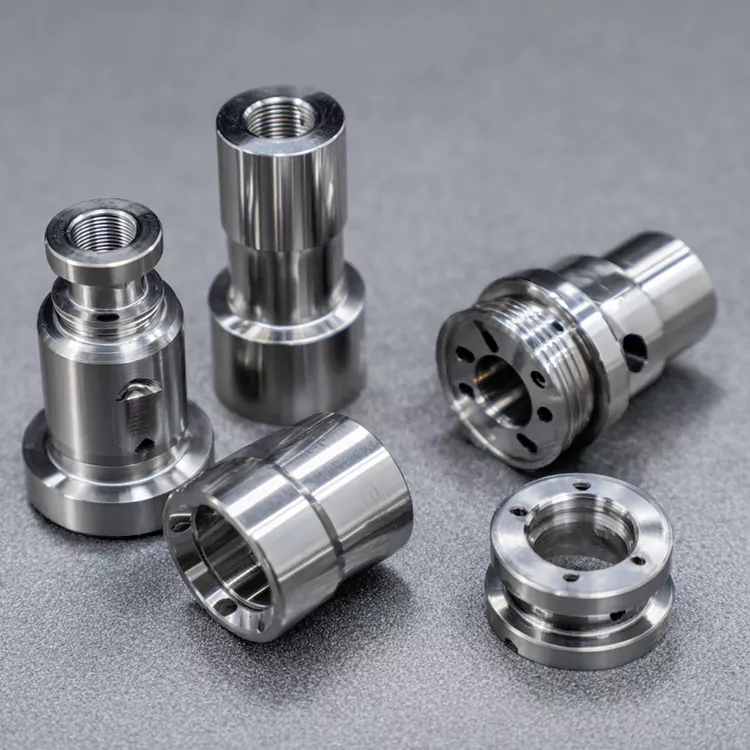
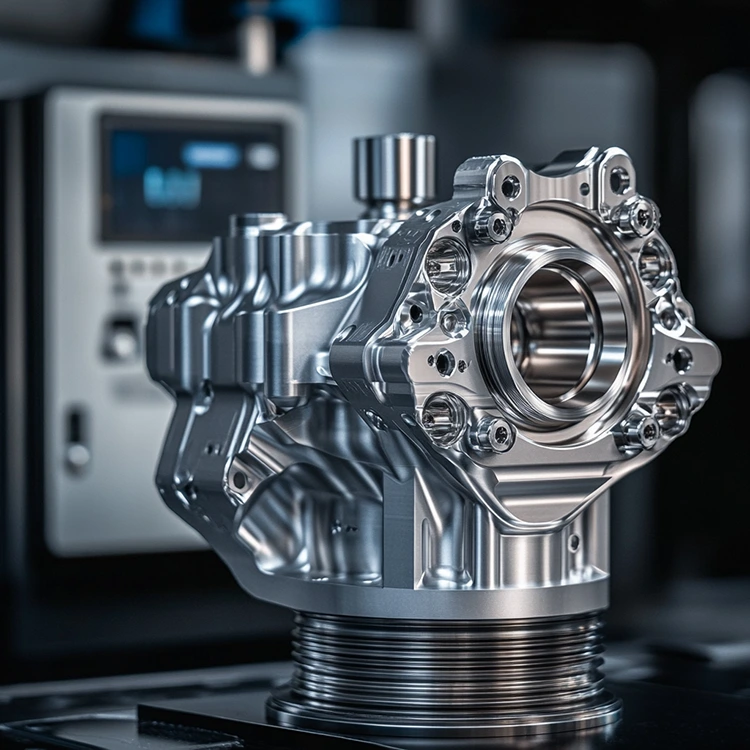
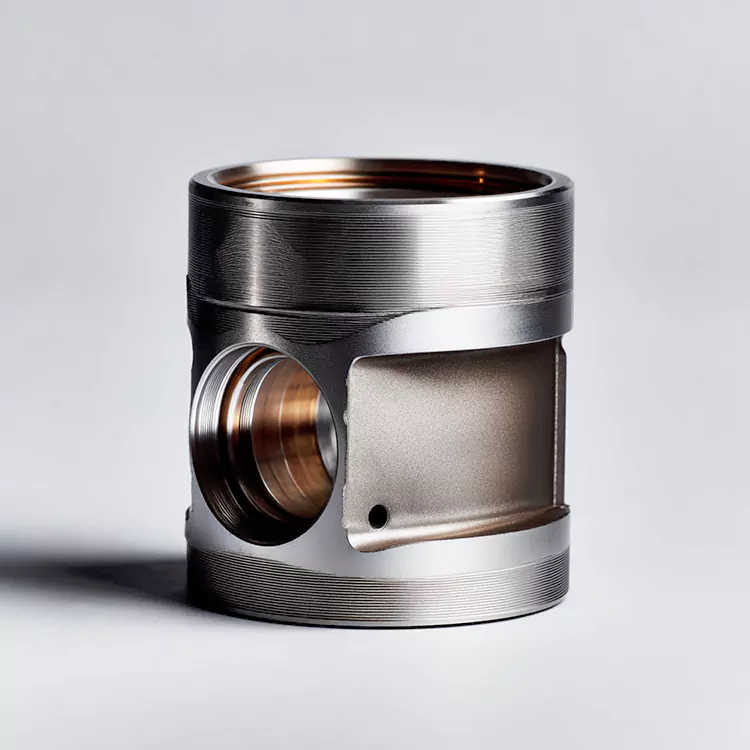
In diesem Artikel werden die technischen Prinzipien, Anwendungen und Designstrategien dahinter untersuchtKomplexe 5-Achsen-CNC-Bearbeitungsteile. Es wird untersucht, wie simultane Bewegungssteuerung die Herstellung von Geometrien ermöglicht, die auf herkömmlichen Drei-Achsen-Maschinen nicht möglich sind. Die Diskussion umfasst Materialauswahl, Toleranzmanagement, Industrieanwendungen in der Luft- und Raumfahrt und im medizinischen Bereich sowie die entscheidenden Designrichtlinien, die die Herstellbarkeit gewährleisten. Es werden auch praktische Einblicke für Ingenieure bereitgestellt, die Lieferanten bewerten.
Inhaltsverzeichnis
- Verständnis der Kernmechanik der 5-Achsen-Bearbeitung
- Simultane und indexierte Bearbeitung: Was ist der Unterschied?
- Materialien und ihr Einfluss auf die Bearbeitungsstrategie
- Präzision erreichen: Toleranzen und Oberflächenbeschaffenheit
- Designrichtlinien für die Herstellbarkeit
- Branchenanwendungen und Falleinblicke
- Bewertung eines 5-Achsen-Bearbeitungspartners
- Häufig gestellte Fragen
Verständnis der Kernmechanik der 5-Achsen-Bearbeitung
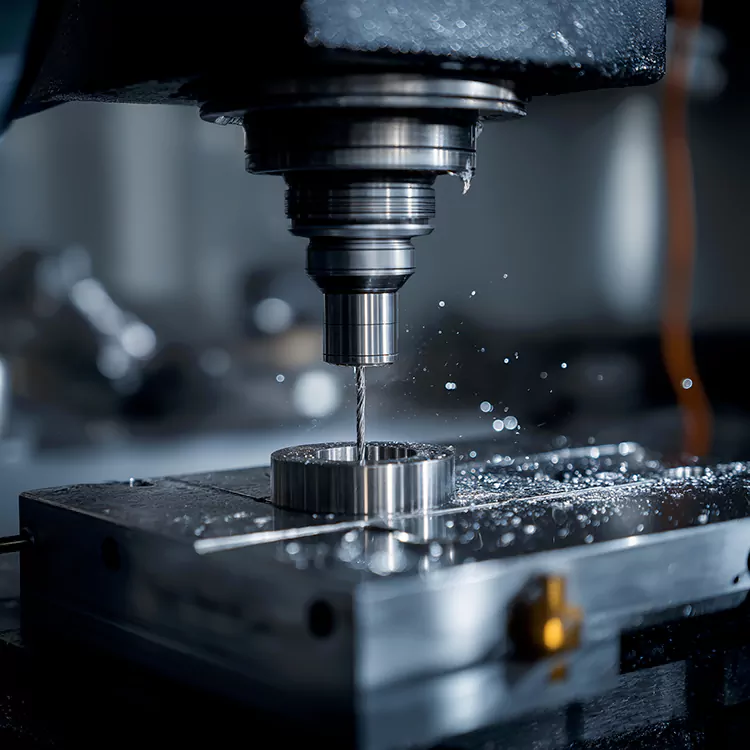
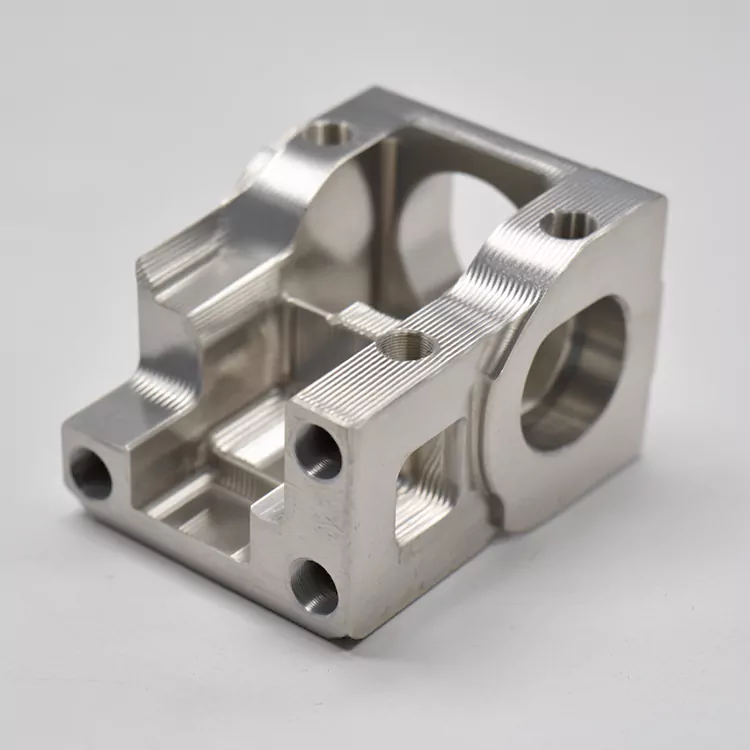
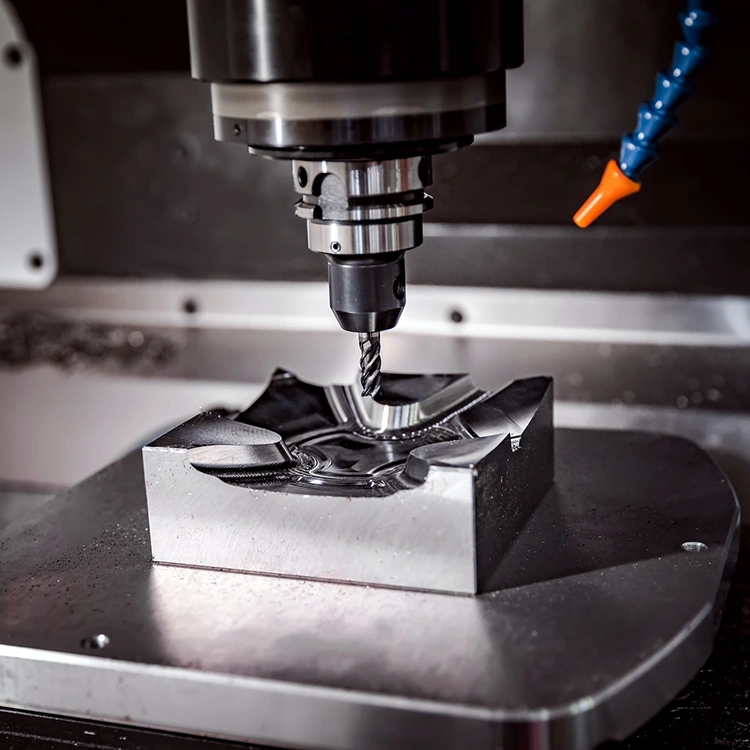
Die Grundlage der modernen Präzisionsfertigung beruht auf der Fähigkeit, Schneidwerkzeuge gleichzeitig in mehrere Richtungen zu bewegen. AKomplexe 5-Achsen-CNC-BearbeitungsteileDer Betrieb stellt den Höhepunkt dieser Fähigkeit dar und fügt den herkömmlichen X-, Y- und Z-Linearbewegungen zwei Rotationsachsen hinzu. Diese Konfiguration ermöglicht es dem Schneidwerkzeug, sich dem Werkstück aus nahezu jedem Winkel zu nähern, ohne dass eine wiederholte Neupositionierung erforderlich ist.
Bei einer Standardmaschine mit drei Achsen bleibt das Werkstück fixiert, während sich das Werkzeug entlang dreier senkrechter Achsen bewegt. Der Zugriff auf mehrere Flächen einer Komponente erfordert eine manuelle Neupositionierung, was zu kumulativen Fehlern führt und die Zykluszeiten verlängert. Die Fünf-Achsen-Bearbeitung beseitigt diese Einschränkung durch die Einführung einer Drehbewegung, die entweder den Spindelkopf, den Arbeitstisch oder beide kippen und drehen kann.
Die beiden Drehachsen erklärt
Die zusätzlichen Achsen werden typischerweise als A, B und C bezeichnet, wobei je nach Maschinenkonfiguration zwei davon aktiv sind. Die A-Achse dreht sich um die X-Achse, die B-Achse dreht sich um die Y-Achse und die C-Achse dreht sich um die Z-Achse. Eine Maschine im Zapfen-Stil könnte beispielsweise A- und C-Achsen verwenden, um das Werkstück zu neigen und zu drehen, während eine Schwenkkopfkonstruktion möglicherweise B- und C-Achsen verwendet, um das Schneidwerkzeug auszurichten.
Diese mechanische Leistungsfähigkeit führt direkt zu Fertigungsvorteilen. Wenn für ein Teil Hinterschneidungen, tiefe Hohlräume oder komplexe Freiformflächen erforderlich sind, kann das Werkzeug über den gesamten Schnittweg einen optimalen Kontaktwinkel mit dem Material aufrechterhalten. Dies verbessert nicht nur die Oberflächenqualität, sondern verlängert auch die Standzeit des Werkzeugs, indem der Verschleiß gleichmäßiger über die Schneidkante verteilt wird.
Wichtige Erkenntnis:Die kontinuierliche Anpassung der Werkzeugausrichtung unterscheidet die Fünf-Achsen-Bearbeitung von einfacheren Mehr-Achsen-Aufbauten. Die Maschinensteuerung muss die Bewegung aller fünf Achsen in Echtzeit berechnen und synchronisieren, um einem präzisen Werkzeugweg zu folgen und gleichzeitig Kollisionen zu vermeiden.
Simultane und indexierte Bearbeitung: Was ist der Unterschied?
Im Bereich der Fünf-Achsen-Technologie gibt es zwei unterschiedliche Betriebsmodi. Bei der Spezifizierung von Anforderungen oder der Bewertung der Fähigkeiten eines Lieferanten ist es von entscheidender Bedeutung, den Unterschied zu verstehen.
Simultane 5-Achsen-Bearbeitung
Im Simultanmodus bewegen sich alle fünf Achsen während des Schneidvorgangs gemeinsam. Während der Materialentnahme rasten die Drehachsen nicht ein; Stattdessen passen sie sich kontinuierlich an, um die gewünschte Werkzeugausrichtung relativ zur zu bearbeitenden Oberfläche beizubehalten. Dieser Ansatz ist für Geometrien mit sich ständig ändernder Krümmung, wie Turbinenschaufeln, Laufräder und orthopädische Implantate, unerlässlich.
Die Steuerung muss lineare und rotatorische Bewegungen äußerst präzise koordinieren. Selbst eine kleine Winkeländerung an der Drehachse kann zu einer erheblichen Bewegung an der Werkzeugspitze führen, insbesondere wenn die Werkzeugbaugruppe eine beträchtliche Länge hat. Genaue kinematische Daten und Echtzeitkompensation sind daher unverzichtbar.
3+2-Achsen-Bearbeitung (indiziert).
Die indexierte Bearbeitung, oft auch 3+2 genannt, positioniert die Drehachsen in festen Winkeln und führt dann den Schnitt durch, wobei sich nur die drei linearen Achsen bewegen. Während des eigentlichen Schnitts bleiben die Drehachsen stationär. Diese Methode bietet eine höhere Stabilität und einfachere Programmierung als die Simultanbearbeitung und eignet sich daher für Teile mit planaren Merkmalen in verschiedenen Ausrichtungen.
| Besonderheit | Simultan 5-Achsen | 3+2 Achsen (indiziert) |
|---|---|---|
| Achsenbewegung während des Schnitts | Alle fünf Achsen bewegen sich gemeinsam | Drehachsen fest; Nur X, Y, Z bewegen sich |
| Am besten geeignet für | Freiformflächen, Laufräder, Schaufeln | Abgewinkelte ebene Flächen, prismatische Teile |
| Programmierkomplexität | Hoch; erfordert fortgeschrittene CAM und Simulation | Mäßig; similar to 3-axis with indexing |
| Bearbeitungsstabilität | Niedriger durch kontinuierliche Drehbewegung | Höher; Starrer Aufbau beim Schneiden |
| Fähigkeit zur Oberflächenbeschaffenheit | Hervorragend geeignet für gekrümmte Oberflächen | Hervorragend auf ebenen und gestuften Oberflächen geeignet |
Nicht jeder Anbieter, der mit der Fünf-Achsen-Fähigkeit wirbt, beherrscht beide Modi. Die Simultanbearbeitung erfordert ein tieferes Verständnis der Maschinenkinematik, der Postprozessorentwicklung und der Kollisionsvermeidung. Wenn ein Projekt eine komplexe Freiformgeometrie umfasst, ist die Überprüfung der Simultanbearbeitungserfahrung eines Lieferanten von entscheidender Bedeutung.
Materialien und ihr Einfluss auf die Bearbeitungsstrategie
Die Materialauswahl prägt jeden Aspekt des Bearbeitungsprozesses, von den Schnittparametern über die Werkzeugauswahl bis hin zur Spannstrategie. Die Fünf-Achsen-Bearbeitung ist mit einem breiten Spektrum an Materialien kompatibel, stellt jedoch jeweils unterschiedliche Herausforderungen dar.
Aluminiumlegierungen
Aluminium gehört zu den am besten bearbeitbaren Metallen für Fünf-Achsen-Bearbeitungen. Sorten wie 6061 und 7075 bieten ein hervorragendes Gleichgewicht zwischen Festigkeit, Gewicht und Bearbeitbarkeit. Die 7075-Legierung, die oft als „Superaluminium“ bezeichnet wird, bietet eine deutlich höhere Zugfestigkeit als 6061 und ist daher die bevorzugte Wahl für Strukturkomponenten in der Luft- und Raumfahrt, bei denen es auf Gewichtsreduzierung ankommt.
Titan- und Nickellegierungen
Titanlegierungen, insbesondere Ti-6Al-4V, und Superlegierungen auf Nickelbasis wie Inconel sind aufgrund ihres außergewöhnlichen Festigkeits-Gewichts-Verhältnisses und ihrer Korrosionsbeständigkeit in Luft- und Raumfahrt- und medizinischen Anwendungen unverzichtbar. Allerdings erzeugen diese Materialien beim Schneiden erhebliche Wärme und neigen zur Kaltverfestigung, was scharfe Werkzeuge, eine optimierte Kühlmittelzufuhr und konservative Schnittparameter erfordert.
Rostfreie Stähle und Werkzeugstähle
Edelstahlsorten wie 17-4 PH und 316L sind in medizinischen Geräten und Geräten für die Lebensmittelverarbeitung weit verbreitet. Ihre hohe Zähigkeit und geringe Wärmeleitfähigkeit erfordern eine sorgfältige Spanabfuhr und eine effektive Kühlung. Werkzeugstahl und gehärtete Legierungen erhöhen die Schwierigkeit zusätzlich und erfordern oft spezielle Hartmetall- oder Keramikwerkzeuge.
Technische Kunststoffe und Verbundwerkstoffe
Materialien wie PEEK, POM, PTFE und Kohlefaserverbundwerkstoffe werden zunehmend für gewichtsempfindliche Anwendungen spezifiziert. Diese Materialien bringen ihre eigenen Herausforderungen mit sich, darunter Hitzeempfindlichkeit, Delaminationsrisiko und die Notwendigkeit scharfer, polierter Schneidkanten, um ein Herausziehen der Fasern oder ein Schmelzen der Oberfläche zu verhindern.
- Aluminiumlegierungen: Hervorragende Bearbeitbarkeit, weit verbreitet für Strukturbauteile
- Titanlegierungen: hochfest, hitzebeständig, anspruchsvoll zu bearbeiten
- Rostfreie Stähle: korrosionsbeständig, zäh, erfordern sorgfältiges Spanmanagement
- Nickel-Superlegierungen: extreme Temperaturbeständigkeit, geringe Bearbeitbarkeit
- Technische Kunststoffe: leicht, hitzeempfindlich, erfordern scharfe Werkzeuge
- Verbundwerkstoffe: hohes Verhältnis von Festigkeit zu Gewicht, anfällig für Delaminierung
Präzision erreichen: Toleranzen und Oberflächenbeschaffenheit
Der Wert der Fünf-Achsen-Bearbeitung liegt nicht nur in der Fähigkeit, komplexe Formen zu erzeugen, sondern auch in der außergewöhnlichen Präzision. Die auf gut gewarteten Fünf-Achsen-Maschinen erreichbaren Toleranzen erreichen bei kritischen Merkmalen routinemäßig ±0,005 mm (±0,0002 Zoll).
Warum die Bearbeitung in einer Aufspannung die Genauigkeit verbessert
Jedes Mal, wenn ein Werkstück auf einer Maschine neu positioniert wird, steigt das Fehlerpotenzial. Vorrichtungsverschleiß, Spannunregelmäßigkeiten und menschliche Faktoren tragen alle zu Positionsabweichungen bei. Durch die Bearbeitung mehrerer Flächen in einer einzigen Aufspannung eliminiert die Fünf-Achsen-Technologie diese Fehlerquelle. Die Beziehung zwischen Merkmalen, die in derselben Aufspannung bearbeitet werden, ist von Natur aus genauer, da sie durch die Kinematik der Maschine und nicht durch externe Positionierung hergestellt wird.
Dieses Prinzip ist besonders wichtig für Teile mit engen geometrischen Toleranzen, wie z. B. Passflächen, Lagerbohrungen und Dichtflächen. Beispielsweise kann eine Gehäusekomponente mit mehreren Montagepads in unterschiedlichen Winkeln ohne die kumulativen Stapelfehler fertiggestellt werden, die mit mehreren Aufspannungen auf einer dreiachsigen Maschine einhergehen würden.
Überlegungen zur Oberflächenbeschaffenheit
Die Oberflächengüte bei der Fünf-Achsen-Bearbeitung wird von der Werkzeugwegstrategie, der Werkzeuggeometrie, den Schnittparametern und der Steifigkeit des Aufbaus beeinflusst. Wenn das Werkzeug in einem optimalen Winkel zur Oberfläche gehalten wird, bleibt die effektive Schnittgeschwindigkeit an der Werkzeugspitze konstanter, wodurch Zeugungsmarken reduziert und die Gleichmäßigkeit verbessert wird.
| Parameter | Typischer Bereich | Faktoren, die das Ergebnis beeinflussen |
|---|---|---|
| Maßtoleranz | ±0,005 mm bis ±0,05 mm | Maschinengenauigkeit, thermische Stabilität, Befestigung |
| Oberflächenrauheit (Ra) | 0,4 µm bis 3,2 µm | Werkzeugweg, Werkzeugzustand, Spindelgeschwindigkeit |
| Winkeltoleranz | ±0,01° bis ±0,1° | Kalibrierung der Drehachse, kinematisches Modell |
| Positionstoleranz | ±0,005 mm bis ±0,02 mm | Maschinengeometrie, Sondenkalibrierung |
Notiz:Bei bestimmten Merkmalen sind engere Toleranzen erreichbar, erfordern jedoch möglicherweise zusätzliche Inspektionen, langsamere Vorschubgeschwindigkeiten oder spezielle Werkzeuge. Eine zu hohe Toleranzangabe bei unkritischen Abmessungen erhöht die Kosten ohne funktionalen Nutzen.
Designrichtlinien für die Herstellbarkeit
Die Konstruktion für die Fünf-Achsen-Bearbeitung erfordert ein Gleichgewicht zwischen funktionalen Anforderungen und praktischer Herstellung. Während die Technologie den Bereich des Möglichen erweitert, bestimmen bestimmte Prinzipien immer noch eine effiziente Produktion.
Merkmalsausrichtung und Werkzeugzugriff
Das Ausrichten von Merkmalen an den Primärachsen der Maschine vereinfacht die Programmierung und reduziert den Bedarf an Drehbewegungen. Obwohl Fünf-Achsen-Maschinen Merkmale in beliebigen Winkeln erreichen können, verkürzt die Ausrichtung planarer Merkmale in X, Y oder Z die Zykluszeit und verbessert die Oberflächenqualität. Diese Richtlinie sollte als Empfehlung und nicht als starre Regel betrachtet werden, da die Fähigkeiten der Maschine alternative Ansätze rechtfertigen können.
Wandstärke und Hohlraumtiefe
Dünne Wände und tiefe Hohlräume stellen bei jedem Bearbeitungsvorgang eine Herausforderung dar. Bei fünfachsigen Arbeiten steigt das Risiko von Durchbiegungen und Vibrationen, wenn das Werkzeug tief in einen Hohlraum hineingreifen oder eine Wand mit begrenzter Unterstützung bearbeiten muss. Eine Erhöhung der Wandstärke, wo möglich, eine Öffnung der Hohlraumgeometrie oder die Verwendung abgestufter Konstruktionen kann die Steifigkeit verbessern und den Bedarf an Spezialwerkzeugen verringern.
Werkzeugauswahl und Zugänglichkeit
Das Schneidwerkzeug muss das Merkmal erreichen können, ohne mit anderen Teilen des Werkstücks oder der Vorrichtung zu kollidieren. Diese Überlegung ist besonders relevant für Innenmerkmale und Hinterschneidungen. CAM-Software kann Werkzeugwege simulieren und Kollisionen erkennen, aber eine frühzeitige Berücksichtigung des Werkzeugzugriffs in der Konstruktionsphase verhindert spätere kostspielige Neukonstruktionen.
- Richten Sie Features nach Möglichkeit an den Primärachsen aus
- Vermeiden Sie zu tiefe Hohlräume mit engen Öffnungen
- Konzipieren Sie die Wandstärke so, dass sie den Schnittkräften standhält
- Berücksichtigen Sie das Verhältnis von Werkzeuglänge zu Durchmesser für tiefe Merkmale
- Verwenden Sie Radien in Innenecken, um sie an Standardwerkzeuggrößen anzupassen
- Überprüfen Sie den Werkzeugzugriff während der Entwurfsphase, nicht danach
Branchenanwendungen und Falleinblicke
Die Nachfrage nach komplexen fünfachsig bearbeiteten Komponenten erstreckt sich über mehrere Hochtechnologiesektoren, von denen jeder seine eigenen Leistungsanforderungen und Materialpräferenzen hat.
Luft- und Raumfahrtkomponenten
Die Luft- und Raumfahrtfertigung ist bei Strukturbauteilen, Triebwerksteilen und Flugsteuerflächen stark auf die Fünf-Achsen-Bearbeitung angewiesen. Turbinenschaufeln, Laufräder und Blisks erfordern die Fähigkeit zur gleichzeitigen Bewegung, um die aerodynamischen Oberflächen und dünnwandigen Geometrien zu erreichen, die den Wirkungsgrad maximieren. Materialien wie Titanlegierungen und Nickel-Superlegierungen sind weit verbreitet und erfordern spezielle Werkzeug- und Schneidstrategien.
Auch Rumpfbauteile und Flügelstrukturelemente profitieren von der 5-Achs-Bearbeitung. Die Möglichkeit, große, komplexe Formen in einer einzigen Aufspannung zu bearbeiten, reduziert Montagefehler und verbessert die Passung zusammenpassender Teile.
Medizinische Geräte und Implantate
Orthopädische Implantate, chirurgische Instrumente und Dentalkomponenten erfordern ein Höchstmaß an Präzision und Oberflächenqualität. Die Fünf-Achsen-Bearbeitung ermöglicht die Herstellung patientenspezifischer Implantate mit komplexen porösen Strukturen, die das Einwachsen von Knochen fördern, sowie von Instrumenten mit komplizierten Geometrien, die sonst nicht herzustellen wären.
Titan und seine Legierungen sind die dominierenden Materialien in diesem Sektor und werden aufgrund ihrer Biokompatibilität und mechanischen Eigenschaften geschätzt. Die Oberflächenbeschaffenheit von Implantatkomponenten muss strengen Standards entsprechen, um das Risiko einer Bakterienanhaftung zu minimieren und eine ordnungsgemäße Integration mit dem umgebenden Gewebe sicherzustellen.
Automobil und Motorsport
Hochleistungs-Automobilkomponenten, darunter Zylinderköpfe, Getriebegehäuse und Turboladerteile, profitieren von der Präzision und Oberflächenqualität, die mit der Fünf-Achsen-Bearbeitung erreichbar sind. Die Motorsportbranche überschreitet häufig die Grenzen der Designkomplexität und erfordert eine schnelle Herstellung von Komponenten mit organischen, optimierten Geometrien.
Robotik und Automatisierung
Robotergelenke, Endeffektoren und Strukturrahmen erfordern leichte, starre Komponenten mit komplexen Geometrien. Die Fünf-Achsen-Bearbeitung ermöglicht die Integration von Funktionen, die sonst zusammengebaut werden müssten, wodurch die Anzahl der Teile reduziert und die Systemzuverlässigkeit verbessert wird.
Bewertung eines 5-Achsen-Bearbeitungspartners
Die Auswahl des richtigen Fertigungspartners ist ebenso wichtig wie das Design selbst. Nicht alle Zulieferer, die von sich behaupten, dass sie über fünf Achsen verfügen, können die Präzision und Oberflächenqualität liefern, die komplexe Teile erfordern.
Erfahrung mit ähnlichen Geometrien
Der zuverlässigste Indikator für die Eignung eines Lieferanten ist seine Erfahrung mit Bauteilen vergleichbarer Komplexität. Ein Unternehmen, das regelmäßig Impeller oder medizinische Implantate herstellt, verfügt über ein anderes Know-how als eines, das vor allem einfache Brackets oder Platten bearbeitet. Das Anfordern von Beispielen ähnlicher Arbeiten gibt Einblick in ihre Fähigkeiten.
Maschinentechnik und Messtechnik
Die Werkzeugmaschine selbst ist nur ein Teil der Gleichung. Ebenso wichtig ist die Messausrüstung, mit der das fertige Teil überprüft wird. Koordinatenmessgeräte (KMG), prozessbegleitende Messsysteme und Streifenlichtscannen sind wertvolle Werkzeuge, um sicherzustellen, dass komplexe Geometrien den Spezifikationen entsprechen.
CAM-Programmierung und Simulation
Eine fortschrittliche CAM-Software, die in der Lage ist, effiziente fünfachsige Werkzeugwege zu generieren, ist unerlässlich. Simulations- und Verifizierungstools, die Kollisionen und Risse erkennen, bevor mit der Bearbeitung begonnen wird, sparen Zeit und verhindern kostspielige Fehler. Ein Lieferant, der auf veraltete Programmiermethoden setzt oder über keine Simulationsmöglichkeiten verfügt, kann bei komplexen Projekten Schwierigkeiten haben.
Honmor behauptetmodernste Fertigungsmöglichkeitenund eine nachgewiesene Erfolgsbilanz bei der Lieferung von Präzisionskomponenten in den Bereichen Luft- und Raumfahrt, Medizin und Industrie.Kontaktieren Sie unsum Ihre Projektanforderungen zu besprechen und eine umfassende Bewertung zu erhalten.
Häufig gestellte Fragen
Bei der Drei-Achsen-Bearbeitung wird das Schneidwerkzeug entlang dreier linearer Achsen bewegt: X, Y und Z. Bei der Fünf-Achsen-Bearbeitung werden zwei Rotationsachsen hinzugefügt, sodass sich das Werkzeug dem Werkstück aus mehreren Winkeln nähern kann, ohne dass eine Neupositionierung erforderlich ist. Dies ermöglicht die Herstellung komplexer Geometrien, verkürzt die Rüstzeit und verbessert die Genauigkeit durch die Eliminierung von Fehlern durch Mehrfachaufspannungen.
Ja. Fünfachsige Maschinen erreichen bei kritischen Merkmalen routinemäßig Toleranzen von ±0,005 mm (±0,0002 Zoll). Die Möglichkeit einer Einzelaufspannung trägt wesentlich zu dieser Präzision bei, da sie die Positionsfehler eliminiert, die sich ansammeln, wenn ein Teil zwischen Arbeitsgängen bewegt wird. Das Erreichen solcher Toleranzen erfordert jedoch eine ordnungsgemäße Maschinenwartung, thermische Stabilität und eine sorgfältige Prozessplanung.
Die meisten zerspanbaren Metalle, technischen Kunststoffe und Verbundwerkstoffe können auf Fünf-Achsen-Maschinen bearbeitet werden. Zu den gängigen Materialien gehören Aluminiumlegierungen, Titanlegierungen, rostfreie Stähle, Nickel-Superlegierungen, PEEK, POM und Kohlefaserverbundwerkstoffe. Die Materialauswahl beeinflusst Schnittparameter, Werkzeuge und Befestigungsstrategie und sollte daher frühzeitig im Designprozess berücksichtigt werden.
Bei der Simultanbearbeitung bewegen sich alle fünf Achsen während des Schnitts gemeinsam, was eine kontinuierliche Anpassung der Werkzeugausrichtung an komplexe Oberflächen ermöglicht. Bei der 3+2-Bearbeitung (indexiert) werden die Drehachsen in festen Winkeln positioniert und verriegelt, während die drei Linearachsen den Schnitt ausführen. Für Freiformflächen ist eine simultane Bearbeitung erforderlich, während für Teile mit abgewinkelten ebenen Merkmalen oft eine 3+2-Bearbeitung ausreicht.
Während die Fünf-Achsen-Bearbeitung das Spektrum der erreichbaren Geometrien erweitert, bleiben einige Funktionen weiterhin eine Herausforderung. Beispiele hierfür sind sehr tiefe, enge Hohlräume mit eingeschränktem Werkzeugzugang, extrem dünne Wände, die anfällig für Vibrationen sind, und interne Merkmale, die nicht ohne übermäßigen Werkzeugüberhang erreicht werden können. Durch Designoptimierungen wie die Öffnung der Hohlraumgeometrie oder die Anpassung der Wandstärke können diese Herausforderungen häufig gemildert werden.
Die Oberflächenbeschaffenheit wird typischerweise anhand des Parameters Ra (Durchschnittsrauheit) angegeben, der in Mikrometern oder Mikrozoll gemessen wird. Bei der Fünf-Achsen-Bearbeitung hängt die erreichbare Endbearbeitung von der Werkzeugwegstrategie, dem Werkzeugzustand und der Maschinenstabilität ab. Typische Werte reichen von Ra 0,4 µm für die Feinbearbeitung bis Ra 3,2 µm für allgemeinere Zwecke. Die Oberflächenbeschaffenheit sollte nur dann angegeben werden, wenn sie funktionell erforderlich ist, da strengere Anforderungen die Kosten und die Bearbeitungszeit erhöhen.
Eine vollständige Anfrage sollte 3D-CAD-Modelle in einem Standardformat wie STEP oder IGES, 2D-Zeichnungen mit kritischen Toleranzen und Anforderungen an die Oberflächenbeschaffenheit, Materialspezifikation, Menge und etwaige spezielle Handhabungs- oder Inspektionsanforderungen umfassen. Die Bereitstellung von Informationen über die Funktion und kritischen Merkmale des Teils hilft dem Hersteller, den Prozess zu optimieren und potenzielle Herstellungsprobleme frühzeitig zu erkennen.
Sind Sie bereit, Ihre komplexesten Komponentendesigns zum Leben zu erwecken? Unser Engineering-Team ist bereit, Ihre Anforderungen zu bewerten und die optimale Bearbeitungsstrategie zu empfehlen.
Holen Sie sich ein Angebot →